Dwa zawory kulowe z PVC mogą opuścić ten sam magazyn, mieć to samo oznaczenie DN50, tę samą wartość 16 bar wydrukowaną na uchwycie, a mimo to zachowywać się jak dwa zupełnie różne produkty. Jeden z nich utrzymuje szczelność przez dziesięć lat dozowania środka żrącego. Druga zaczyna płakać na łodydze w drugim roku i zacieśnia się w czwartym roku. Nic na zewnątrz nie mówi Ci, który kupiłeś.
Ta pojedyncza luka kryje się za pytaniem: „czy wszystkie zawory kulowe z PCV są tej samej jakości?” Szczera odpowiedź brzmi: nie, a przyczyny nie są tajemnicze. Żyją w żywicy, formie, mieszance gniazda, uszczelce trzpienia, grubości ścianki i tym, czy ktoś faktycznie testował ciśnieniowo zawór, zanim trafił do kartonu. Poniżej znajduje się opinia producenta na temat różnic między zaworem standardowym a zaworem przemysłowym, jak je rozróżnić przed zakupem i gdzie kończy się rzeczywisty koszt taniego zaworu.
Stopień żywicy jest pierwszą i największą zmienną jakości
Zawory kulowe z PCV są formowane z małej rodziny tworzyw termoplastycznych: UPVC, CPVC, PPH, PVDF i FRPP. Wewnątrz każdej z tych nazw sama żywica różni się znacznie bardziej, niż spodziewa się większość kupujących. Przetwórca może zakupić mieszankę pierwotną z udokumentowaną wartością K i certyfikatem partii lub może zakupić przemiał z zakładu przerobu za ułamek ceny. Obydwa materiały tworzą zawór, który dobrze wygląda na półce.
Różnica pojawia się później. Przemiał przeszedł już co najmniej jedną historię wygrzania. Łańcuchy polimerowe uległy skróceniu, pakiet stabilizatorów i środków smarnych jest nieprzewidywalny, a strumień przemiału rzadko jest czysto sortowany według gatunku. Udarność może spaść o 30 do 50 procent w porównaniu z żywicą pierwotną tego samego typu nominalnego. Zawór przemiału przechodzi test fabryczny w temperaturze pokojowej. Nie przetrwa pięciu lat pracy pomp i uderzeń hydraulicznych.
Dziewiczy związek ma również znaczenie dla odporności chemicznej. Przemiał jest często zanieczyszczony pozostałościami poprzedniego produktu: linią do wytłaczania rur, osłoną kabla, złączką pochodzącą z recyklingu. Pozostałości te tworzą słabe miejsca, w których agresywne media atakują ścianę. W przypadku wody czystej jest to rzadko widoczne. W przypadku podchlorynu sodu, kwasu siarkowego lub chlorku żelaza decyduje o tym, jak długo wytrzyma zawór.
Kontrola praktyczna: poproś o certyfikat partii żywicy i protokół kontroli przychodzącej. Producent kupujący mieszankę dziewiczą będzie miał jedno i drugie. Producent zajmujący się przemiałem zazwyczaj będzie miał zamówienie zakupu i niewiele więcej.
Tolerancja formowania, grubość ścianki i geometria kulki
Korpus zaworu kulowego z PCV nie jest solidną bryłą plastiku. Jest to zbiornik ciśnieniowy o obliczonej grubości ścianki, z miejscem przewężenia zaprojektowanym w celu odsunięcia linii spawania od strefy największego naprężenia oraz cyklem chłodzenia, który określa, czy część kurczy się równomiernie, czy wypacza. Zmniejsz grubość ścianki o 12 procent, aby zaoszczędzić żywicę, a zawór nadal przechodzi test powłoki 1,5x w temperaturze pokojowej. Zawodzi w temperaturze 55 stopni Celsjusza i pod tym samym ciśnieniem.
Grubość ścianki to specyfikacja najłatwiejsza do sprawdzenia i najczęściej pomijana w zamówieniu. Suwmiarka na ściance korpusu i na złączu końcowym w ciągu minuty poinformuje Cię, czy otrzymałeś produkt, który Twoim zdaniem kupiłeś.
Kula jest częścią precyzyjną i to właśnie w tym miejscu niedrogie zawory po cichu tracą swoją wydajność. W dobrym zaworze przemysłowym okrągłość kuli w poprzek taśmy uszczelniającej wynosi około 0,05 mm. Chropowatość powierzchni w obszarze uszczelnienia jest zwykle określana na poziomie Ra 0,8 mikrometra lub mniejszym. Zawór z kulką nieokrągłą o 0,2 mm nadal jest uszczelniający, gdy jest nowy, ponieważ gniazdo jest wystarczająco miękkie, aby się dopasowywać. Po kilku tysiącach cykli gniazdo trwale się ustala i zawór zaczyna kapać.
Bicie trzpienia i moment roboczy należą do tej samej dyskusji. Trzpień, który nie jest koncentryczny, powoduje nierównomierne obciążenie O-ringów przy każdym obrocie uchwytu. Dlatego też jeden zawór po wyjęciu z pudełka wydaje się sztywny i pogarsza się, podczas gdy inny zawór tego samego rozmiaru po pięciu latach pracy nadal obraca się dwoma palcami.
Żywica
Mieszanka dziewicza z certyfikatem partii kontra przemiał niesortowany. Ta pojedyncza decyzja wyznacza górną granicę wytrzymałości na uderzenia i odporności chemicznej.
Geometria
Grubość ścianki, położenie linii spawu, okrągłość kuli i koncentryczność trzpienia. Żadnego z nich nie widać, wszystkie można zmierzyć.
Uszczelnienie
Gniazdo z PTFE lub TPE, pierścień typu O-ring z podwójnym lub pojedynczym trzpieniem, wspornik łożyska na dole trzpienia. Tutaj zaczynają się wycieki.
Testowanie
Kontrola pobierania próbek a 100-procentowe badanie skorupy i gniazda. Protokół testu jest jedynym dowodem na to, że zawór został faktycznie sprawdzony.
Mieszanka gniazda i uszczelnienie trzpienia decydują o tym, czy zawór rzeczywiście się zamyka
Gniazdo jest częścią, która faktycznie zatrzymuje przepływ i jest częścią najbardziej narażoną na decyzję o cięciu kosztów. Fotel z PTFE kosztuje kilka razy tyle, ile kosztuje fotelik z TPE ogólnego przeznaczenia. Na tacy z częściami oba wyglądają jak biały pierścień.
PTFE jest domyślnym wyborem do zastosowań chemicznych, ponieważ jest odporny na prawie wszystko i ma niski współczynnik tarcia, co utrzymuje moment roboczy na niskim poziomie. Jest też twardszy, więc do prawidłowego uszczelnienia potrzebuje lepiej wykończonej kulki. Miękkie gniazdo TPE będzie uszczelniać szorstką kulkę i dlatego niektóre niedrogie zawory na początku wydają się działać dobrze. TPE pęcznieje również w kontakcie z rozpuszczalnikami i olejami, a spęcznione gniazdo wypycha kulkę poza jej linię środkową, co zwiększa moment obrotowy i przyspiesza zużycie.
Uszczelnienie trzpienia jest odrębną decyzją projektową. Pojedynczy O-ring w gładkim rowku to minimum. W zaworach przemysłowych zazwyczaj stosuje się układ podwójnych pierścieni typu O-ring z podparciem, czasami z dolnym czopem lub dodatkową powierzchnią nośną, dzięki czemu trzpień jest podparty w dwóch miejscach, a nie w jednym. Ten szczegół jest widoczny na rysunku przekrojowym i jest to jedna z pierwszych rzeczy, które znikają, gdy zawór jest poddawany inżynierii wstecznej, aby osiągnąć określony poziom cenowy.
Budowa ciała również ma znaczenie. Zawór jednoczęściowy nie ma połączeń korpusowych, które mogłyby powodować wycieki, dlatego też jednoczęściowa konstrukcja kołnierzowa stała się standardem w przypadku zastosowań chemicznych po jej wprowadzeniu na początku lat 90-tych. Zawór trzyczęściowy można serwisować na miejscu bez konieczności przecinania rury, co ma znaczenie w przypadku płoz i kolektorów, gdzie demontaż przewodu jest kosztowny. Obydwa są uzasadnionymi wyborami inżynieryjnymi. Nieuzasadnione jest przedstawianie dwuczęściowego nadwozia ze złączem spawanym metodą rozpuszczalnikową jako równoważnego listwie jednoczęściowej.
Specyfikacje do porównania obok siebie przed zatwierdzeniem próbki
Kiedy dwie oferty różnią się o 40 procent w odniesieniu do tego samego nominalnego numeru części, różnica prawie nigdy nie występuje w pracy związanej z obróbką. To jest w tych parametrach. Wydrukuj tabelę, przekaż ją dostawcy i poproś o uzupełnienie rzeczywistych wartości danymi potwierdzającymi.
Tabela 1. Parametry odróżniające standardowy zawór kulowy z PVC od zaworu klasy przemysłowej. Przedstawione wartości są typowymi zakresami; potwierdzić na podstawie rysunków dostawcy i zapisów testów.
Parametr
Zawór ekonomiczny
Zawór klasy przemysłowej
Dlaczego to ma znaczenie
Żywica source
Przemiał mieszany, brak zapisu partii
Dziewiczy związek z wartością K i certyfikatem partii
Udarność i powtarzalna odporność chemiczna
Grubość ścianki korpusu
10 do 15 procent poniżej rysunku
Zgodnie z rysunkiem, zweryfikowane podczas kontroli przychodzącej
Ciśnienie rozrywające i długoterminowa odporność na pełzanie
Okrągłość piłki
0,15 do 0,25 mm poza zaokrągleniem
0,05 mm lub lepiej w poprzek taśmy uszczelniającej
Kontakt gniazda i szczelne odcięcie przez tysiące cykli
Wykończenie powierzchni piłki
Ra 1,6 do 3,2 mikrometra
Ra 0,8 mikrometra lub drobniejsze
Szybkość zużycia gniazda i moment roboczy
Materiał siedziska
TPE, gatunek niezweryfikowany
Sprawdzono PTFE, gęstość i wymiary
Obrzęk, atak chemiczny i konsystencja uszczelniająca
Uszczelnienie trzonu
Pojedynczy O-ring, gładki rowek
Podwójny O-ring z podparciem, dolnym wspornikiem łożyska
Pędy łodygi i odporność na obciążenia boczne
Próba ciśnieniowa
Próbkowanie AQL przy ciśnieniu znamionowym 1,0x
100% test skorupy i siedziska przy 1,5x i 1,1x
Wskaźnik awaryjności pola i ryzyko gwarancyjne
Identyfikowalność
Żadne
Numer gniazda, kod partii, zapis testu
Umiejętność zbadania i rozwiązania roszczenia
Dostawca, który nie jest w stanie podać wartości w prawej kolumnie, niekoniecznie kłamie. Mogą po prostu nie wiedzieć, ponieważ kupują gotowe zawory od pośrednika handlowego, zamiast je formować. To samo w sobie jest użyteczną informacją.
Wartości ciśnienia spadają wraz z temperaturą i większość kupujących nigdy nie stosuje tej korekty
Zawór o ciśnieniu 16 barów ma ciśnienie znamionowe 16 barów w temperaturze 20 stopni Celsjusza, z wodą i w stanie statycznym. Ta liczba nie jest ważna przy 60 stopniach. Wartości znamionowe ciśnienia tworzyw termoplastycznych są zgodne z krzywą obniżania wartości znamionowych, a krzywa jest stroma. W przypadku PCV użyteczne ciśnienie robocze w temperaturze 60 stopni Celsjusza wynosi około 35 do 40 procent wartości 20 stopni. CPVC rozszerza zakres użyteczny w górę, ale obowiązuje ten sam kształt krzywej.
Praktyczna konsekwencja jest prosta. Jeśli temperatura na linii wynosi 55 stopni Celsjusza, a system jest chroniony zaworem nadmiarowym ustawionym na 10 barów, standardowy zawór PCV 16 barów nie będzie odpowiedni. Prawidłowy wybór to albo korpus o wyższej wartości znamionowej, albo inny materiał. Wybór wyłącznie na podstawie wartości 20 stopni jest jednym z najczęstszych błędów w specyfikacji rurociągów termoplastycznych.
Jest jeszcze drugi efekt, który łatwo przeoczyć. Powtarzające się cykle termiczne zmniejszają napięcie wstępne gniazda. Zawór, który uszczelnia doskonale już pierwszego dnia w temperaturze otoczenia, może zacząć przepuszczać niewielką ilość czynnika po dwustu cyklach ogrzewania i chłodzenia, mimo że nic nie uległo widocznym uszkodzeniom. Konstrukcje zaworów przemysłowych kompensują to poprzez zastosowanie gniazda zasilanego sprężyną lub głębszej kieszeni gniazda, która utrzymuje nacisk kontaktowy podczas rozluźniania materiału.
Zgodność chemiczna to krzywa, a nie odpowiedź „tak” lub „nie”.
Wykresy odporności, które wymieniają materiał jako „odporny” na działanie substancji chemicznych, stanowią punkt wyjścia, a nie specyfikację. Rzeczywista wydajność zależy od stężenia, temperatury i czasu ekspozycji. PCV radzi sobie wygodnie z rozcieńczonym kwasem siarkowym w temperaturze otoczenia. Podnieś temperaturę do 60 stopni Celsjusza, a ten sam materiał zacznie mięknąć i tracić ciśnienie. Podchloryn sodu jest dobrym przykładem medium, które atakuje niektóre gatunki w stężeniach powyżej 12 procent, pozostawiając je nietknięte poniżej tego progu.
W zaworach termoplastycznych największe znaczenie mają dwa tryby awarii. Pierwszym z nich jest atak chemiczny na sam polimer, który objawia się pęcznieniem, odbarwieniem lub utratą wytrzymałości mechanicznej. Drugim zjawiskiem jest przenikanie i pękanie naprężeniowe, w którym medium dyfunduje do materiału, a część pęka pod obciążeniem, często w miejscu złączki lub przy koncentracji naprężeń, a nie w środku ściany.
Odpowiedzialny dostawca, zanim poleci zawór, zada cztery pytania: jakie jest medium, w jakim stężeniu, w jakiej temperaturze i pod jakim ciśnieniem. Jeśli dostawca podaje cenę zaworu bez zadawania tych pytań, sprzedaje numer części, a nie rozwiązanie. Wartości zakresu przemysłowych termoplastycznych zaworów kulowych należy zawsze potwierdzać w oparciu o dane producenta dotyczące odporności chemicznej w rzeczywistej temperaturze roboczej, a nie w temperaturze otoczenia.
Czego właściwie uczą Cię dziesięciolecia produkcji zaworów termoplastycznych
Niektóre różnice w jakości stają się oczywiste dopiero po obserwacji pracy zaworów w terenie przez dwadzieścia lub trzydzieści lat. Historia Ningbo Baodi Plastic Valve Co., Ltd. sięga roku 1979, kiedy to jej poprzednicy zakłady zbudowały jeden z pierwszych plastikowych zaworów membranowych wyprodukowanych w Chinach; projekt ten przeszedł ocenę techniczną zorganizowaną przez dawne Ministerstwo Przemysłu Chemicznego w 1983 r. W 1992 r. firma opracowała jednoczęściowy zawór kulowy z kołnierzem, którego konstrukcja korpusu stała się później jednym z najczęściej stosowanych formatów zaworów z tworzyw sztucznych w przetwórstwie chemicznym, ponieważ całkowicie usuwa złącze korpusu.
Lekcje z tamtego okresu nadal kształtują to, jak dobrze zbudowany zawór wygląda dzisiaj. Jednoczęściowa konstrukcja kołnierzowa istnieje, ponieważ połączenia korpusu skręcane i spawane rozpuszczalnikiem były dominującą drogą wycieku w agresywnych warunkach pracy. Uszczelnienie podwójnego trzpienia istnieje, ponieważ pojedyncze pierścienie uszczelniające typu O-ring ulegają awariom na trzpieniu znacznie częściej niż na gnieździe. Marginesy grubości ścianek istnieją, ponieważ inżynierowie instalacji zgłaszali awarie pełzania na liniach, które działały przez dekadę.
W 2006 roku firma rozszerzyła swoją działalność na przemysłowe rury i kształtki z tworzyw termoplastycznych i stała się jednym z pierwszych krajowych producentów stosujących CPVC do rurociągów i zaworów klasy przemysłowej. Ta kombinacja — zawory, rury i złączki z jednego systemu produkcyjnego — ma większe znaczenie, niż się wydaje, ponieważ na styku złącza od strony zaworu i łącznika rurowego powstaje duża część nieszczelności w terenie.
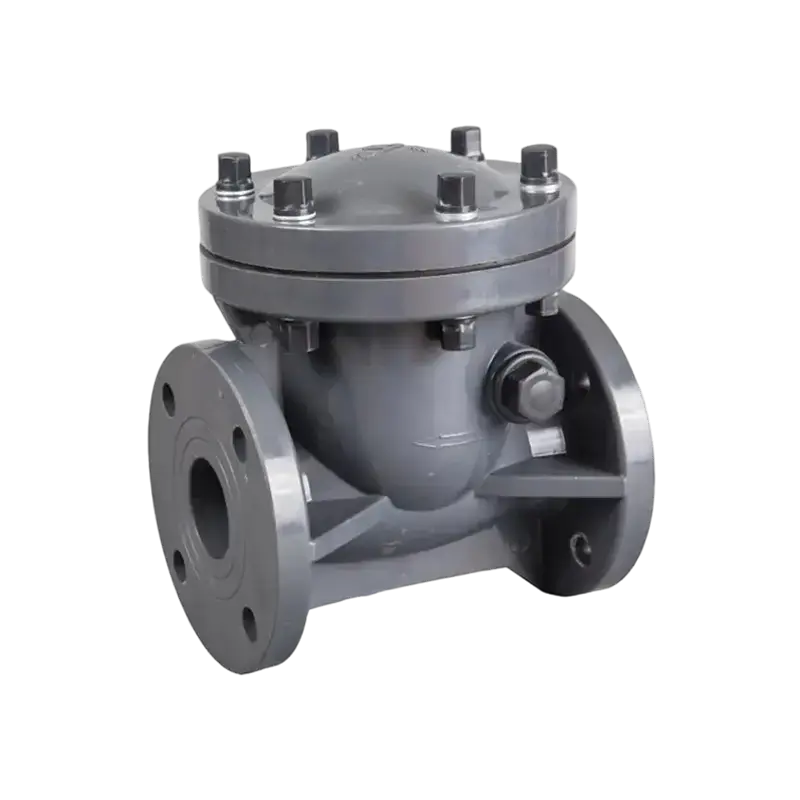
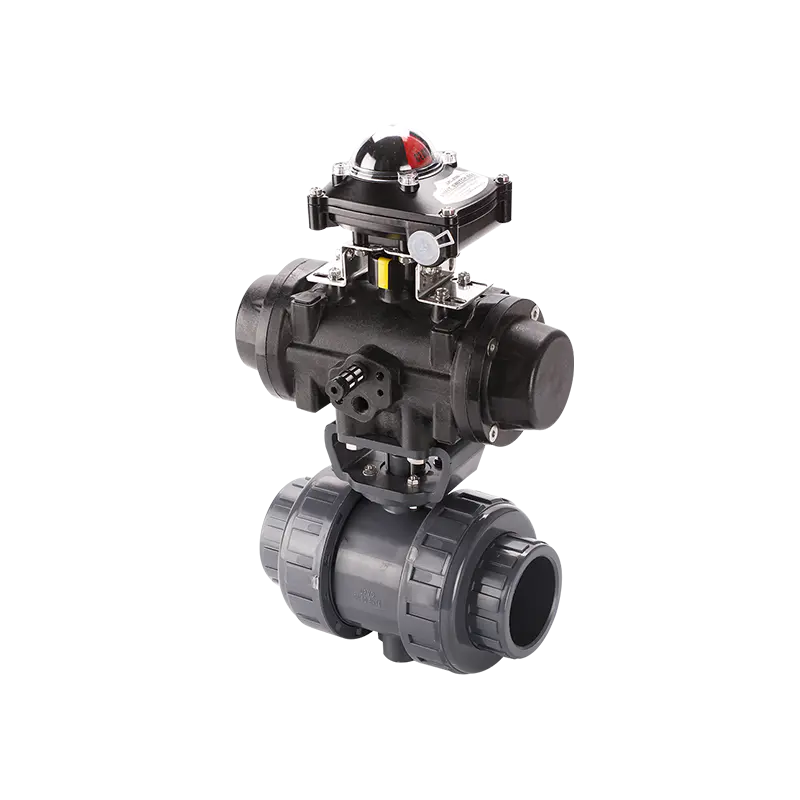
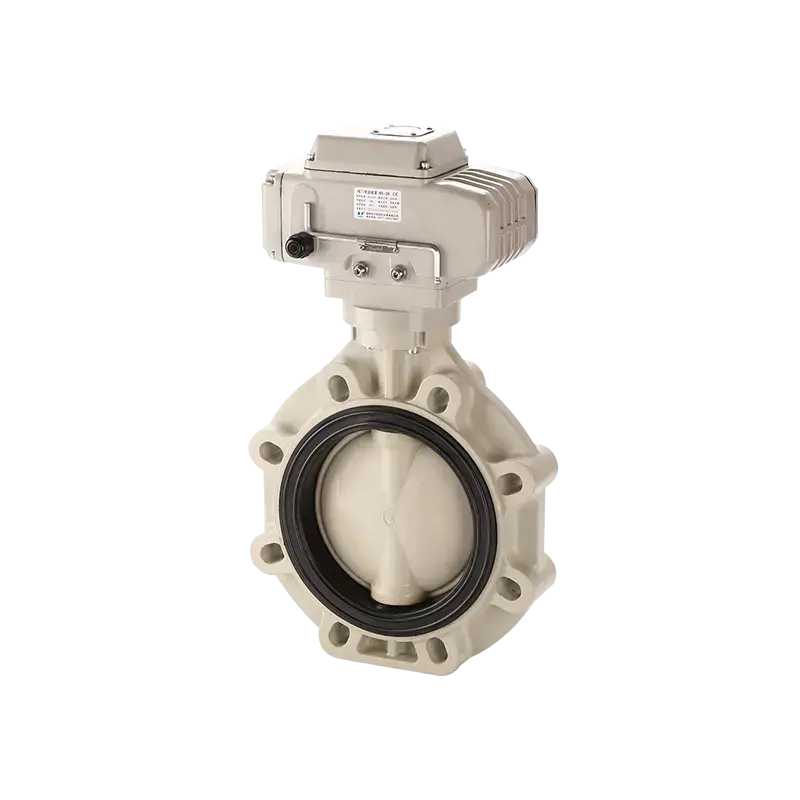
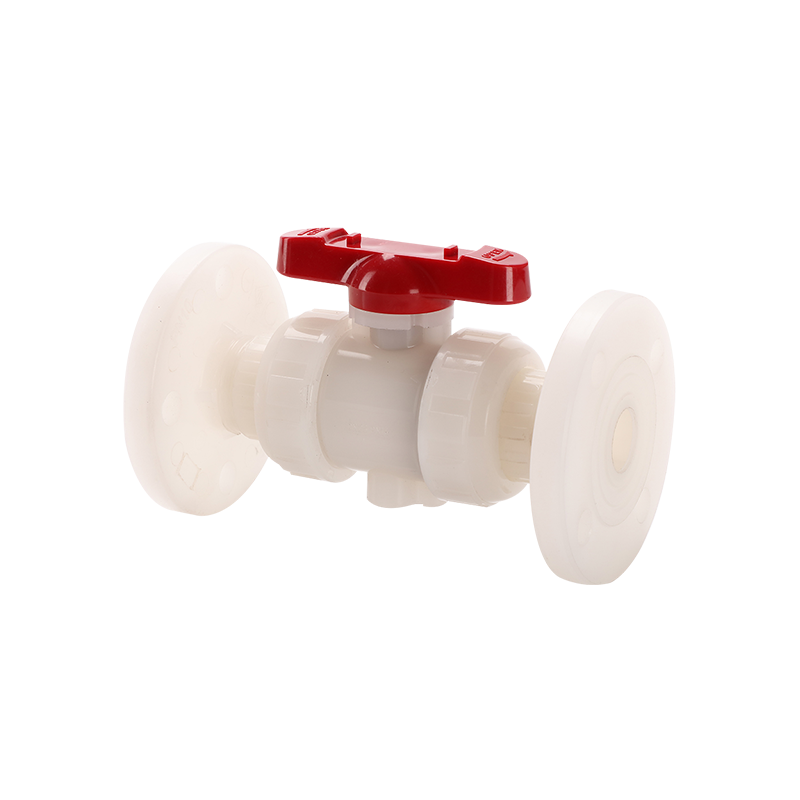
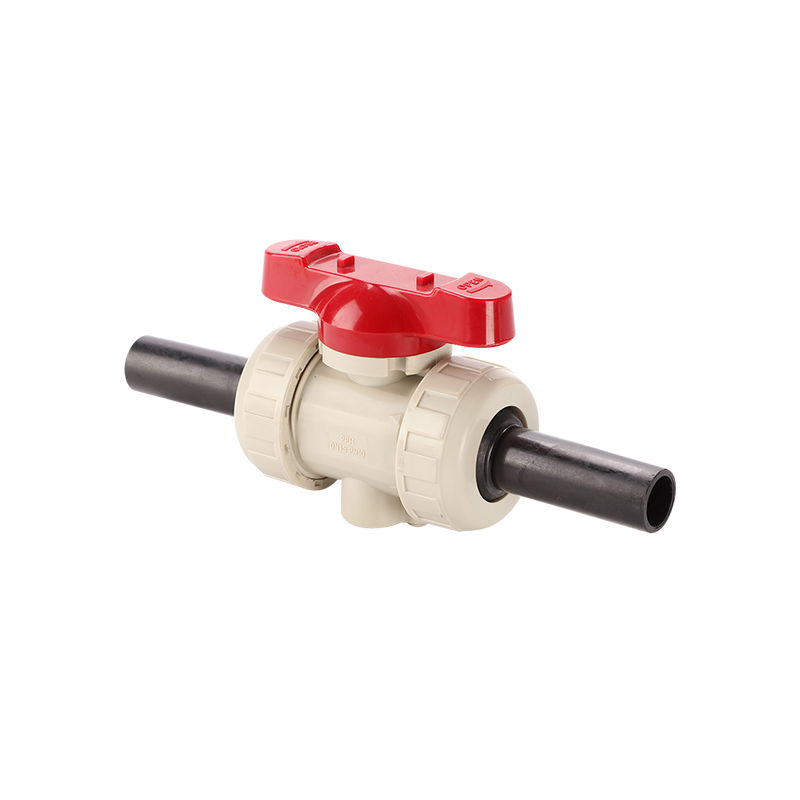
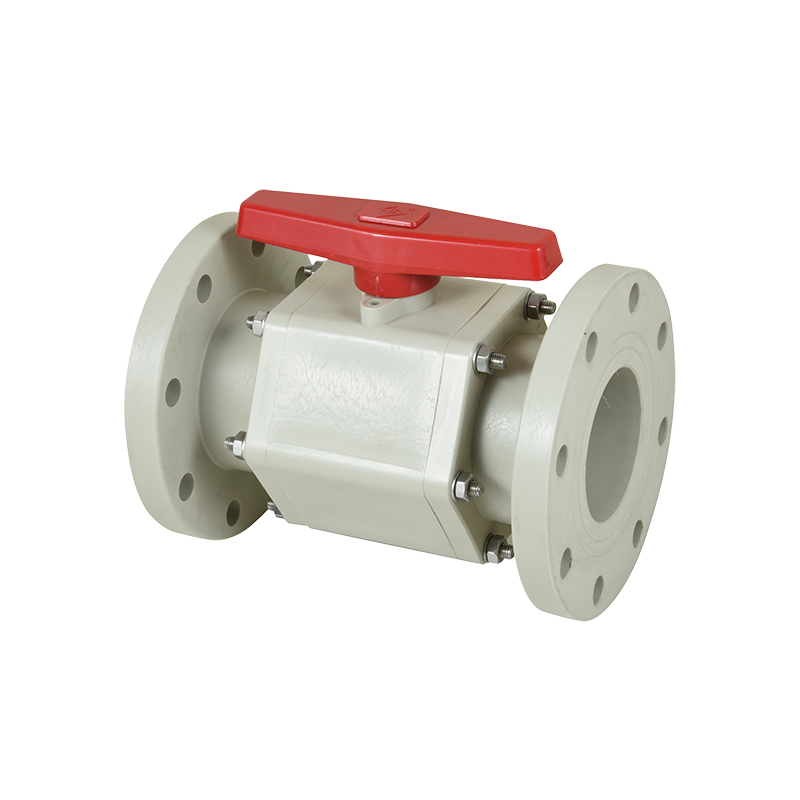
Te trzy wersje nadwozia pokrywają większość zastosowań przemysłowych. Format kołnierzowy jest formatem domyślnym w przypadku stałych linii chemicznych. Prawdziwy format złącza pozwala na demontaż i serwisowanie zaworu bez konieczności przecinania rury, co skraca czas konserwacji na płozach. Trzyczęściowy format umożliwia kontrolę kuli i gniazd bez konieczności zdejmowania korpusu z żyłki.
Dane z próby ciśnieniowej oddzielają zawory przemysłowe od egzemplarzy katalogowych
Każdy zawór kulowy z PVC powinien zostać poddany próbie płaszcza przy ciśnieniu 1,5-krotności jego wartości znamionowej, zaś gniazdo przy ciśnieniu 1,1-krotności jego wartości znamionowej. Pytanie brzmi, czy badany jest każdy zawór, czy tylko próbka z każdej partii. Kontrola pobierania próbek jest uzasadnioną strategią produkcji, ale nie jest to ten sam produkt, co 100% testowanie, co odzwierciedla różnica w cenie.
Parametry testu również mają znaczenie. Powszechnym skrótem jest skrócenie czasu przetrzymania z określonego czasu do kilku sekund, co pozwala na przejście zaworu z marginalnym wyciekiem. Innym sposobem jest przeprowadzenie testu z użyciem powietrza zamiast wody, ponieważ nieszczelności powietrza są trudniejsze do wykrycia przy niskim ciśnieniu i łatwiejsze do usunięcia. Zanim założysz, że certyfikat oznacza to, co myślisz, zapytaj o format zapisu testu i czas przechowywania.
Odpowiednie normy dotyczące zaworów termoplastycznych obejmują ISO 9393 dla zaworów przemysłowych, DIN 3441 dla zaworów z tworzyw sztucznych w instalacjach rurowych oraz ASTM D1599 i D3139 dla rur z tworzyw sztucznych i prób ciśnieniowych. Producent, który odwołuje się do tych norm, powinien być w stanie pokazać konkretną klauzulę, według której przeprowadza testy, a nie tylko numer normy na certyfikacie.
Identyfikowalność zamyka obieg. Numer wgłębienia wybity na korpusie informuje, która pleśń go wytworzyła. Kod partii na kartonie informuje, jaka partia żywicy została użyta. Bez tych dwóch informacji nie można zbadać awarii w terenie i domyślnie zostanie ona przypisana „błędowi instalacji”. Jest to realne ryzyko handlowe, a nie tylko techniczne.
Kontrole dostawców i fabryk, które zmniejszają ryzyko zaopatrzenia
Teczka z certyfikatami dostawcy jest punktem wyjścia, a nie substytutem spojrzenia na linię produkcyjną. Certyfikaty systemów zarządzania jakością takie jak ISO 9001, ISO 14001 i ISO 45001 potwierdzają istnienie systemu. Nie potwierdzają, że system jest zastosowany do zakupionego zaworu.
Na co zwrócić uwagę podczas wizyty w fabryce lub zdalnego audytu:
Ile wtryskarek obsługuje linię zaworów i czy formy są własnością producenta, czy strony trzeciej.
Czy przychodząca żywica jest sprawdzana i rejestrowana, z zachowaniem próbki na partię.
Niezależnie od tego, czy istnieje wewnętrzne stanowisko do prób ciśnieniowych z protokołem kalibracji, czy też dostawca opiera się na ustnym zapewnieniu.
Czy elementy kulek i mostków są produkowane we własnym zakresie, czy kupowane od podwykonawcy, oraz jakie kwalifikacje tego podwykonawcy.
Czy gotowe zawory są przechowywane w kontrolowanym środowisku, ponieważ ekspozycja na promieniowanie UV z czasem powoduje degradację PVC.
Czy producent posiada krajową licencję na produkcję elementów rurociągów ciśnieniowych, co jest wymogiem regulacyjnym na niektórych rynkach produktów stosowanych w systemach ciśnieniowych.
Jeżeli fabryka nie posiada takich kontroli, ryzyko związane z zaopatrzeniem przechodzi całkowicie na kupującego. Ryzyko to nie zawsze jest widoczne w cenie jednostkowej. Zwykle objawia się to zatrzymaniem linii, odrzuceniem partii w porcie lub roszczeniem gwarancyjnym osiemnaście miesięcy po instalacji – koszty, które rzadko są odzwierciedlone w zamówieniu.
Błędy zakupowe, które kosztują więcej niż sam zawór
Pierwszym błędem jest kupowanie kierując się wyglądem. Zawór identyczny wymiarowo z próbką referencyjną może nadal różnić się żywicą, materiałem gniazda i grubością ścianki. Zatwierdzenie na podstawie wyglądu oznacza, że niedrogi zawór wchodzi do specyfikacji.
Drugim błędem jest pominięcie zatrzymanej próbki. Zachowaj zatwierdzoną złotą próbkę z kodem partii i porównaj z nią każdą dostawę. Jest to dziesięciominutowy proces, który eliminuje większość sporów o to, czy produkt się zmienił.
Trzecim błędem jest traktowanie najtańszej oferty jako punktu bazowego i negocjowanie wszystkiego innego w oparciu o nią. Zmusza to uczciwych dostawców do usunięcia dokładnie tych cech, które zapewniają działanie ich zaworów: klasy gniazda, konstrukcji uszczelnienia trzpienia i testów przy pełnym ciśnieniu. Powstały produkt często wygląda tak samo i zachowuje się zupełnie inaczej.
Czwartym błędem jest zmiana dostawcy bez przekwalifikowania produktu. Nowe źródło o tym samym numerze części jest nowym produktem. Przeprowadź ten sam proces zatwierdzania próbki, łącznie z próbą ciśnieniową i sprawdzeniem zgodności chemicznej, jeśli aplikacja jest agresywna.
Piątym błędem jest ignorowanie różnicy pomiędzy producentem a firmą handlową. Producent może odpowiedzieć na pytania techniczne dotyczące materiału gniazda i uszczelnienia trzpienia. Firma handlowa zazwyczaj przekazuje pytanie i zwraca przybliżoną odpowiedź. Tam, gdzie aplikacja ma kluczowe znaczenie, różnica ta decyduje o tym, czy otrzymasz rozwiązanie, czy przesyłkę.
Często zadawane pytania
Czy wszystkie zawory kulowe z PCV są tej samej jakości?
Nie. Jakość różni się znacznie w zależności od źródła, nawet jeśli numery części i wymiary są zgodne. Główne zmienne to gatunek żywicy, grubość ścianki, okrągłość i wykończenie kuli, materiał gniazda, konstrukcja uszczelnienia trzpienia oraz to, czy zawór był poddawany indywidualnej próbie ciśnieniowej. Dwa zawory mogą wyglądać identycznie na stole warsztatowym i zachowywać się zupełnie inaczej po dwóch latach eksploatacji.
Dlaczego pierwotny PVC ma znaczenie w zaworze kulowym?
Dziewiczy związek ma znaną masę cząsteczkową, kontrolowany pakiet dodatków i brak zanieczyszczeń z poprzedniego przetwarzania. Przemiał przeszedł co najmniej jeden cykl cieplny, co skraca łańcuchy polimeru i zmniejsza udarność. W agresywnym środowisku chemicznym przemiał wprowadza również słabe punkty, w których medium atakuje ścianę. Różnica nie jest widoczna, ale skraca żywotność w zastosowaniach ciśnieniowych i cyklicznych.
Jak mogę sprawdzić, czy zawór, który otrzymałem, został wykonany z przemiału?
Kontrola wzrokowa rzadko daje ostateczną odpowiedź, ponieważ dobre przemielenie może wyglądać akceptowalnie. Niezawodną drogą jest dokumentacja: poproś o certyfikat partii żywicy i protokół kontroli przychodzącej. Można także porównać zachowanie podczas uderzenia, upuszczając próbny korpus zaworu na twardą podłogę z kontrolowanej wysokości i porównując wynik ze znaną próbką dziewiczą. Test jest przybliżony, ale ujawnia, gdy różnica jest duża.
Czy PTFE jest zawsze najlepszym materiałem na gniazda?
PTFE jest właściwym rozwiązaniem do zastosowań chemicznych ze względu na jego dużą odporność i niskie tarcie, ale do uszczelnienia wymaga dobrze wykończonej kulki. W zastosowaniach z czystą wodą i umiarkowanymi temperaturami odpowiednio dobrane gniazdo TPE może działać odpowiednio przez lata. Problem polega na tym, że wiele tanich zaworów wykorzystuje TPE bez określenia gatunku, co oznacza, że gniazdo może pęcznieć lub twardnieć w nieprzewidywalny sposób w kontakcie z olejami i rozpuszczalnikami.
Dlaczego mój zawór przecieka na trzpieniu, a nie na gnieździe?
Nieszczelność trzpienia zwykle wskazuje na problem z uszczelnieniem lub obciążenie boczne trzpienia. Pojedynczy O-ring w gładkim rowku ma ograniczoną zdolność kompensowania bicia trzpienia, cykli termicznych i powtarzającej się pracy. Podwójne O-ringi z podkładką, w połączeniu z powierzchnią nośną na dole trzpienia, rozkładają obciążenie i utrzymują docisk. Nieszczelności trzpienia są częstsze w przypadku zaworów zbudowanych zgodnie z ceną niż w przypadku zaworów zbudowanych zgodnie z rysunkiem.
Czy wyższe ciśnienie znamionowe zawsze oznacza lepszą jakość?
Nie. Wartość znamionowa wydrukowana na uchwycie jest wartością nominalną przy temperaturze 20 stopni Celsjusza. Zawór może mieć wysoką wartość znamionową i nadal działać słabo, jeśli grubość ścianki jest cienka, gniazdo jest miękkie lub uszczelnienie trzpienia jest minimalne. Wartość znamionową należy czytać łącznie z krzywą obniżania wartości znamionowych, protokołem testu i specyfikacją materiału.
Dlaczego wartość ciśnienia na moim zaworze nie odpowiada wartości faktycznie widocznej na linii?
Wartości ciśnienia tworzyw termoplastycznych spadają wraz ze wzrostem temperatury. Zawór o ciśnieniu znamionowym 16 barów w temperaturze 20 stopni Celsjusza może być używany tylko przy ciśnieniu 6 barów w temperaturze 60 stopni Celsjusza. Wiele błędów w specyfikacji wynika z porównania wartości znamionowej zaworu z ciśnieniem w układzie bez zastosowania korekcji temperatury. Zawsze sprawdzaj tabelę wartości znamionowych producenta pod kątem rzeczywistego medium i temperatury.
Jak uczciwie porównać dwóch dostawców?
Wyślij oba te same kwestionariusze techniczne dotyczące źródła żywicy, grubości ścianki, okrągłości kuli, materiału gniazda, projektu uszczelnienia trzpienia, metody testowania i identyfikowalności. Następnie poproś o zatwierdzoną próbkę od każdego z nich i przeprowadź ten sam test ciśnieniowy i cykliczny. Cena powinna być ostatnią zmienną, którą porównujesz, a nie pierwszą, ponieważ 20-procentowa oszczędność ceny jednostkowej nie ma sensu, jeśli zawór trzeba wymieniać dwa razy częściej.
Czy praktyki instalacyjne wpływają na trwałość zaworu kulowego z PCV?
Tak, zasadniczo. Wspawanie rozpuszczalnikiem zbyt dużej ilości cementu do kielicha może spowodować wypchnięcie kleju do komory kulowej i zablokowanie zaworu. Nadmierne dokręcenie połączenia gwintowego powoduje pęknięcie korpusu u nasady gwintu. Słabe podparcie przebiegu rur powoduje obciążenie zginające bezpośrednio na korpus zaworu. Zainstalowanie zaworu z trzpieniem skierowanym w dół powoduje zatrzymanie mediów wokół uszczelki trzpienia. Żadna z nich nie jest wadą produkcyjną, ale wszystkie są powszechnie zgłaszane jako problemy z jakością.
O co najbardziej warto zapytać dostawcę przed złożeniem zamówienia?
Zapytaj ich, jakie medium, stężenie, temperaturę i ciśnienie będzie widział zawór, a następnie zapytaj, które z ich produktów polecają i dlaczego. Dostawca, który zadaje takie pytania przed wyceną, rozumie jego zastosowanie. Dostawca, który natychmiast wycenia cenę, sprzedaje numer części, a ryzyko niedopasowania pozostaje po Twojej stronie.